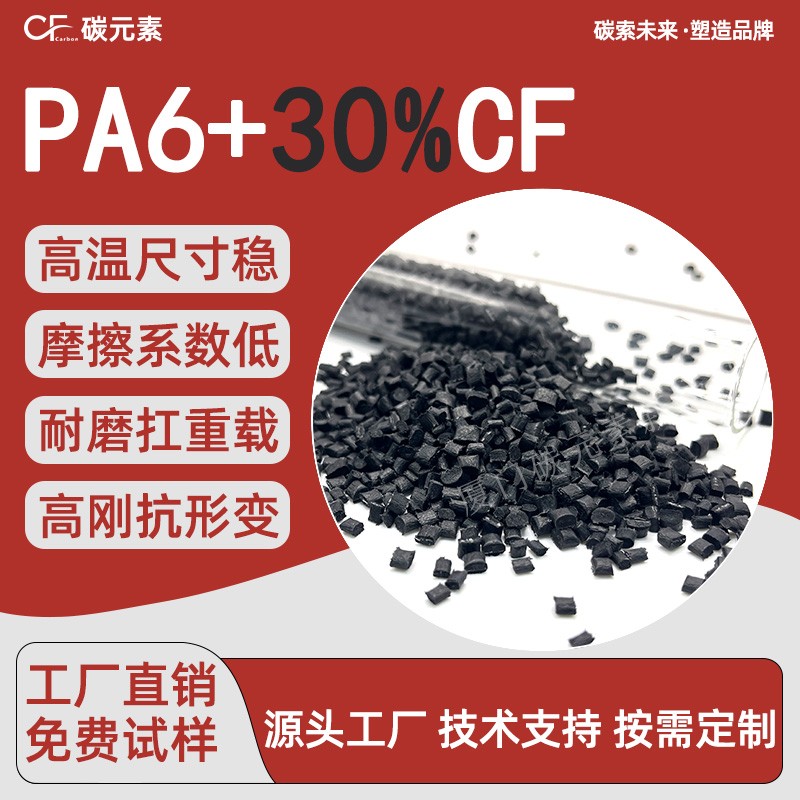

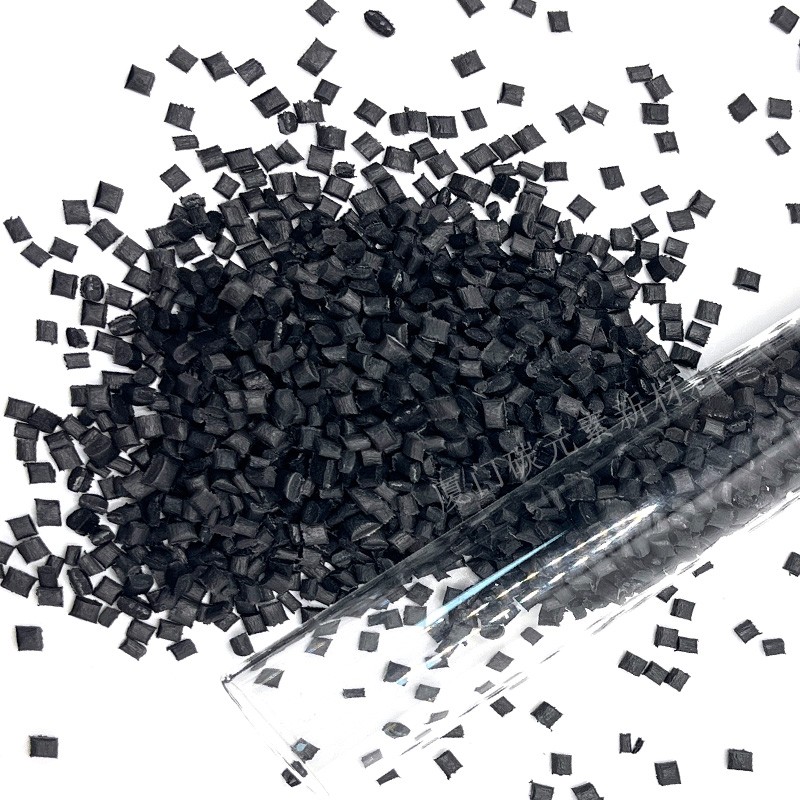
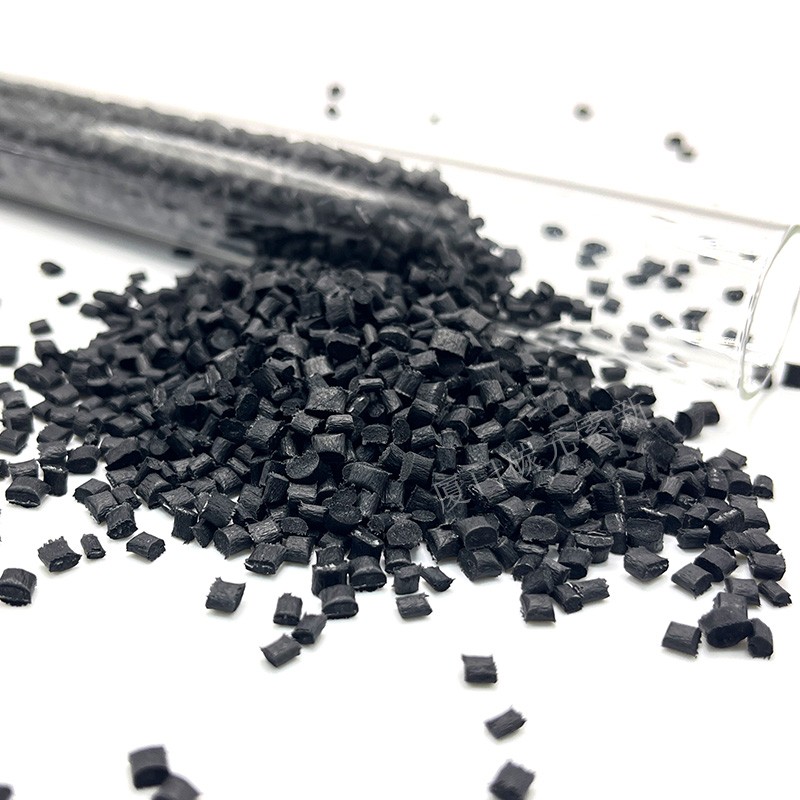
PA6-CF30% 碳纤维增强尼龙6改性颗粒 规格书
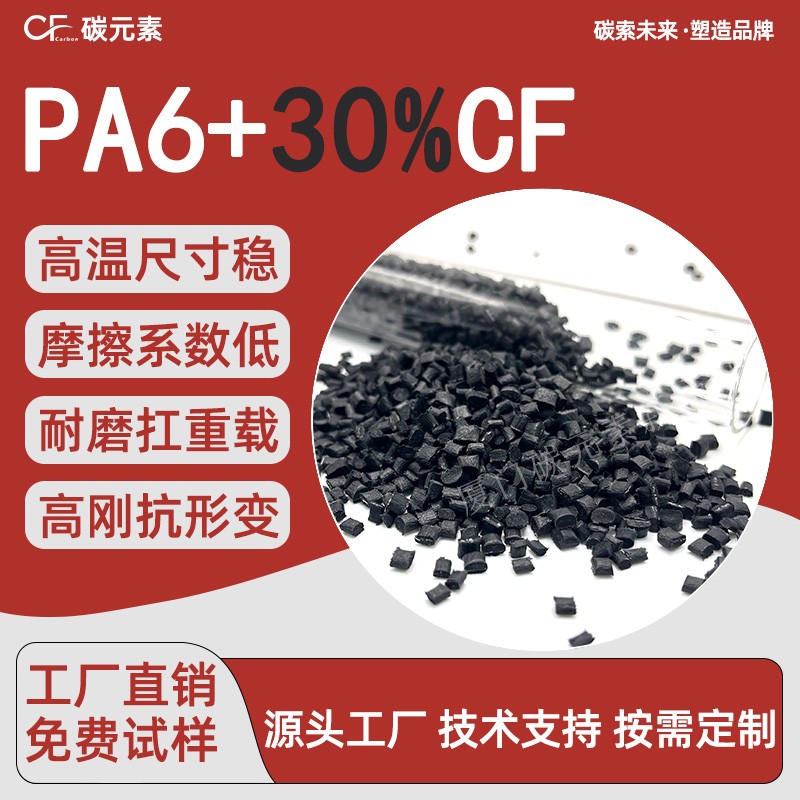
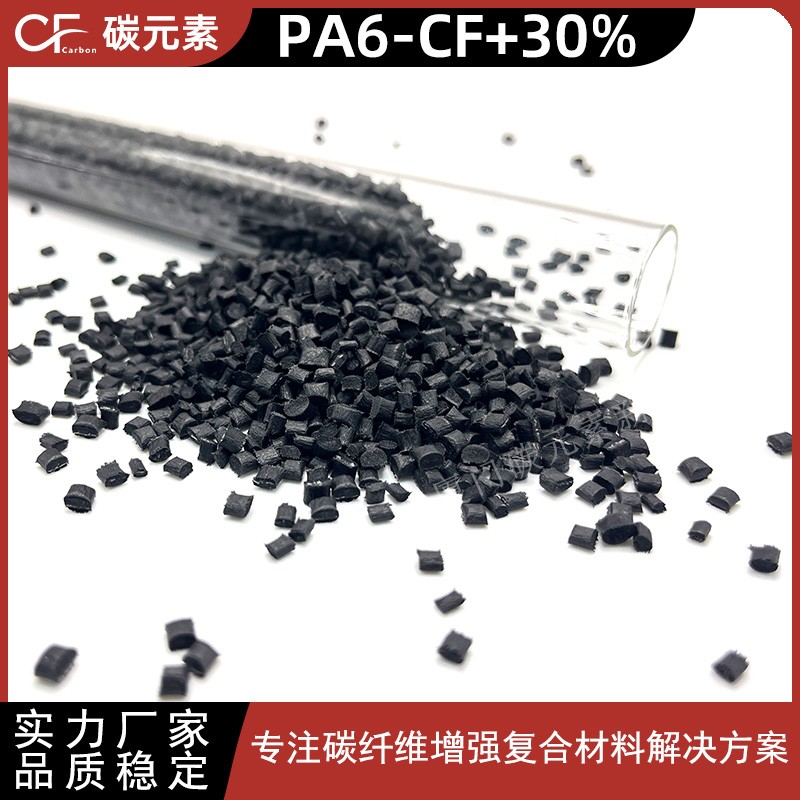
PA6-CF30% 是以聚酰胺6(PA6/Nylon 6)为基体、添加30%短切碳纤维的极限增强改性工程塑料颗粒。该牌号定位为:极限刚性、极高强度、高导电、耐热且耐磨的顶级工程级PA6改性料。
PA6本身具有优异的机械强度和耐磨性。当碳纤维含量提升至30%时,材料的拉伸模量跃升至惊人的 20559 MPa,拉伸强度达到 219 MPa,弯曲强度达到 314 MPa。这款材料的核心工程价值在于:将尼龙6的机械性能推向了极致,真正具备了“以塑代钢”的潜力;同时表面电阻率大幅降至 3.0 E4 Ω,从防静电升级为高导电级别,是重载结构件与电磁屏蔽部件的绝佳选择。
该牌号的合理使用边界是:适合要求极限承载、超高刚性、耐热且需要高导电/电磁屏蔽的重型结构件与精密传动件;材料极脆(伸长率仅1.5%),严禁用于承受冲击、跌落或需要弹性形变的部位;因PA6吸湿特性,加工前必须严格干燥;不可用作绝缘材料。
| 类型 | 常见写法 |
| 标准牌号写法 | PA6-CF30% |
| 含量表述写法 | PA6+CF30%、PA6/CF30、PA6-CF 30% |
| 中文描述写法 | 30%碳纤维增强尼龙6、高导电碳纤PA6、极限刚性尼龙、高强耐磨碳纤料 |
| 英文描述写法 | PA6 Carbon Fiber 30%、Carbon Fiber Reinforced Nylon 6 30%、PA6-CF30 Compound |
| 颗粒/改性料写法 | PA6-CF30%改性颗粒、PA6-CF30%注塑级改性料、30%碳纤维改性PA6颗粒料 |
说明:以上为产品检索和沟通用别称,正式合同、COA和出货标签以标准牌号 PA6-CF30% 为准。
PA6-CF30% 的产品特性可概括为“两极高、一导电、两边界”。
1. 极高的刚性与强度
30%短切碳纤维使拉伸模量突破 20.5 GPa(20559 MPa),拉伸强度高达 219 MPa,弯曲强度 314 MPa。在承受极高载荷时几乎不发生形变,是替代锌铝合金、镁合金的理想轻量化材料。
2. 极高的尺寸稳定性与耐热性
成型收缩率极低(0.2-0.4%),热变形温度(HDT)达到 178 ℃。这使得该材料在高温环境和高精度装配中表现卓越。
3. 高导电/电磁屏蔽性能
表面电阻率降至 3.0 E4 Ω(即 3.0×10^4 Ω)。相比20%含量的防静电级别,30%碳纤维构建了致密的导电网络,具备优异的高导电能力和电磁屏蔽(EMI)效能。
4. 两个极端边界
脆性边界:拉伸伸长率仅 1.5%,缺口冲击 17.8 kJ/m²。材料极度刚硬,但毫无韧性可言,严禁用于卡扣、卡环或承受瞬间冲击的部位。
绝缘边界:表面电阻率 3.0 E4 Ω,属于导电材料,绝对禁止用于高压绝缘。
5. 加工特性
高碳纤含量导致熔体粘度增大,注塑压力需提升至 140-150 MPa;加工前必须在 110-120 ℃ 下严格干燥 3-5 h;对注塑机和模具的磨损极其严重。
以下为PA6-CF30%碳纤维改性颗粒的干燥态典型值,加工处理参数为推荐注塑条件;批次间存在正常波动。
| 类别 | 项目 | 典型值 | 测试标准 |
| 物理性能 | 密度 | 1.26 g/cm³ | ISO 1183 |
| 成型收缩率 | 0.2–0.4 % | ISO 2001 | |
| 吸水率 | 0.25–3 % | ISO 2008 | |
| 机械性能 | 拉伸模量 | 20559 MPa | ISO 527 |
| 拉伸强度 | 219 MPa | ISO 527 | |
| 拉伸伸长率 | 1.50% | ISO 527 | |
| 弯曲强度 | 314 MPa | ISO 178 | |
| 弯曲模量 | 16899 MPa | ISO 178 | |
| 冲击性能 | 悬臂梁缺口冲击强度 | 17.8 kJ/m² | ISO 148 |
| 悬臂梁无缺口冲击强度 | 106.8 kJ/m² | ISO 148 | |
| 电性能 | 表面电阻率 | 3.0 E4 Ω | ISO 3915-2022 |
| 热性能 | 热变形温度(HDT) | 178 ℃ | ISO 1634 |
| 加工处理 | 注塑压力 | 140–150 MPa | — |
| 注塑温度 | 230–260 ℃ | — | |
| 模具温度 | 80–100 ℃ | — | |
| 干燥温度 | 110–120 ℃ | — | |
| 干燥时间 | 3–5 h | — |
备注:PA6-CF30%|树脂:聚酰胺6(PA6)|纤维:30%短切碳纤维|颜色:黑色。注:原厂PDF中吸水率范围为0.25-3%,跨度较大,实际受环境湿度及测试条件影响显著,精密设计请以实测调湿数据为准。原厂注塑压力单位标注即为MPa。以上为干燥态典型值,实际零件受壁厚、浇口、纤维取向和工况影响,设计应以实测数据为准。
核心优势
极致的金属替代潜力:拉伸模量 20.5 GPa、弯曲强度 314 MPa。在无人机骨架、高端机器人关节、汽车重载支架等对重量和刚性要求苛刻的场景,是替代铝合金的完美方案。
出色的高温尺寸稳定性:178 ℃ 的 HDT 和极低的成型收缩率(0.2-0.4%),即使在高温下也能保持精密配合。
优良的电磁屏蔽(EMI)效能:3.0 E4 Ω 的表面电阻率,能够有效屏蔽高频电磁波干扰,适合做精密电子设备的屏蔽外壳。
顶级的耐磨性能:30%碳纤维极大提升了表面硬度和耐磨耗能力。
需要正视的局限
极其脆硬:1.5% 的拉伸伸长率意味着它几乎没有韧性。在受到猛烈撞击或强行装配时容易直接断裂。
加工难度大,设备磨损极高:30%碳纤维的磨蚀性非常可怕,加上高熔体粘度(高压注塑),需要配备全双合金耐磨料筒、螺杆、止逆环以及高硬度模具钢。
必须极其严格的干燥:如果水分未控制在建议范围内,高温注塑将引发严重的水解,材料强度会直接报废。
航空航天与无人机:高刚性机身骨架、机臂、承重节点;
汽车工业:发动机舱重载支架、水泵叶轮、高导电燃油系统连接件;
电子通讯:5G基站高刚性且电磁屏蔽(EMI)的外壳、高频连接器;
机械工业:重载齿轮、凸轮、轴承保持架、高速导轨滑块;
高端电动工具:内部极高载荷的传动机构、受力骨架;
工业工装:高导电防爆工装、晶圆周转治具。
| 维度 | 普通PA6 | PA6-CF20% | PA6-CF30% |
| 定位 | 韧性好、绝缘、耐热一般 | 极高强度、耐热、防静电 | 极限刚性、高导电、重载应用 |
| 拉伸模量 | 约 2500-3000 MPa | 13572.9 MPa | 20559 MPa |
| 拉伸强度 | 约 70-80 MPa | 195.5 MPa | 219 MPa |
| 表面电阻 | 绝缘 | 3.29 E5 Ω(优良防静电) | 3.0 E4 Ω(高导电) |
| 拉伸伸长率 | >50% | 0.022 | 1.5%(极脆) |
| 典型场景 | 普通绝缘件、外观件 | 高强度防静电精密结构件 | 极限承载骨架、屏蔽外壳 |
简则:需要高韧性、绝缘 → 普通PA6;需要极高强度(195 MPa)、耐热185 ℃且防静电 → PA6-CF20%;追求极限模量(20.5 GPa)、极限强度(219 MPa)且需要高导电/电磁屏蔽 → PA6-CF30%。
包装:25 kg /袋;支持按客户要求定制包装规格。
储存:阴凉、干燥、避光环境密封保存,避免受潮和高温;开封后应尽快使用并重新密封。
保质期:未开封建议12个月;超过保质期建议复检含水率和力学性能后再使用。
使用前:建议110–120 ℃ / 3–5 h干燥,注塑含水率必须严格控制在极低水平。
数据说明:以上性能为干燥态典型值,受配方、纤维分散、注塑工艺和测试条件影响;零件设计应以实际工况和批次实测COA为准。
Q1:PA6-CF30% 的拉伸模量高达20559 MPa,是什么概念?
A:这个模量级别已经逼近部分压铸铝合金(约70 GPa)的三分之一,远超普通工程塑料。意味着用它做的零件刚性极强,受力时几乎不会发生肉眼可见的弯曲变形。
Q2:表面电阻3.0 E4 Ω是什么级别?能防静电还是能屏蔽?
A:这是高导电级别。10的4次方欧姆意味着电荷可以极快地导走,不仅能防静电,还能提供相当不错的电磁屏蔽(EMI)效果,适合做电子设备的屏蔽壳体。
Q3:这款材料为什么这么脆?
A:30%的碳纤维含量极高,树脂基体已经不足以包裹所有的纤维,材料表现出强烈的“硬而脆”的金属特性。在受冲击时,能量无法通过形变吸收,极易发生脆性断裂。设计时应避免尖锐缺口。
Q4:原厂PDF中吸水率范围0.25-3%,为什么跨度这么大?
A:碳纤维本身不吸水,但PA6基体吸湿性强。0.25%可能是出厂初始干燥状态,而3%可能是材料在极度潮湿环境中达到饱和吸水后的状态。在精密设计时,务必考虑环境湿度对尺寸的影响,并进行调湿处理。
Q5:表面电阻只有3.0 E4.能当绝缘材料用吗?
A:绝对不能。它在电学上属于导体/耗散体。如果用于高压绝缘,会导致漏电或短路危险。
Q6:注塑压力要求140-150 MPa,为什么这么高?
A:30%碳纤维的加入极大地增加了熔体粘度,流动性变差。因此需要较高的注射压力才能充满模具型腔。这对注塑机的锁模力也提出了较高要求。
Q7:加工前必须干燥吗?
A:必须,且要求极其严格。尼龙高温下水解极其致命,必须用除湿干燥机在110-120℃烘干3-5小时。水分不达标直接注塑,出来的零件不仅全是气泡,而且一掰就断。
Q8:对注塑机和模具有特殊要求吗?
A:要求极高。30%碳纤维像砂纸一样具有极强的磨蚀性。必须使用双合金或粉末冶金材质的螺杆、料筒和止逆阀;模具浇口需要采用高硬度模具钢(如淬火S136或硬质合金),否则模具很快就会报废。
Q9:这款材料能做3D打印耗材吗?
A:极度困难。碳纤含量太高导致线材非常脆,很难在FDM打印机上顺畅盘绕和送丝,极易断线。且必须使用硬化钢喷嘴或红宝石喷嘴。
Q10:能用在有阻燃要求的场景吗?
A:原厂未提供阻燃数据(20%版本为UL94 HB)。如果有明确的V0阻燃需求,需向原厂定制添加阻燃剂的特殊牌号。
Q11:水口料(回收料)能重复用吗?
A:只能极有限次添加。30%的碳纤维在二次注塑中会大量断裂,导致模量和强度断崖式下降。建议水口料比例不超过10%。
Q12:表里的数据能直接用于零件设计吗?
A:数据是标准样条的最优值。实际注塑零件中,碳纤维会顺着流动方向高度取向,导致顺流方向和垂直方向的收缩率、模量差异巨大(各向异性)。必须通过模流分析和实际试模数据来修正设计。